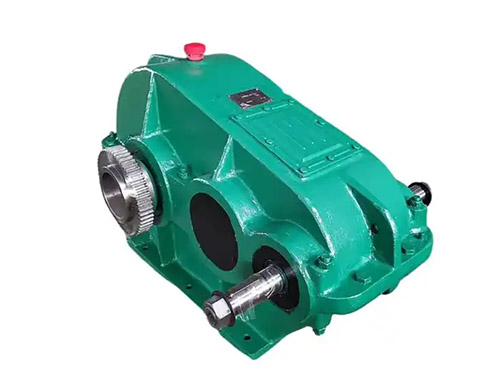
傳統軟齒面減速機(齒面硬度≤350HB,多為中碳鋼調質 / 正火處理)的精加工長期以滾齒 + 剃齒工藝為主,磨齒曾被視為硬齒面減速機的專屬工藝。隨著工業傳動向高精度、低噪聲、高可靠性升級,疊加磨齒裝備與刀具技術的進步,磨齒工藝在軟齒面領域的應用逐步擴大,整體呈現以下六大發展趨勢:
1. 工藝定位升級:從中高端補充工藝向細分場景標配滲透
過去軟齒面減速機以 GB 8~9 級精度為主,剃齒工藝即可滿足需求,磨齒因成本高、效率低極少應用。當前食品包裝、精密輸送、醫療設備等對噪聲、傳動平穩性要求更高的場景,需要 6~7 級精度的軟齒面齒輪,磨齒成為穩定達標的核心工藝。
隨著國產數控磨齒機保有量提升,2025 年國內軟齒面齒輪外協磨齒的單位加工成本同比下降約 0.9%,疊加加工效率提升,中批量生產的經濟性已逐步顯現,磨齒從 “奢侈品” 變為中高端軟齒面減速機的可選標配。
工藝替代呈現分化:不會完全取代剃齒,低成本、大批量、精度要求一般的場景仍以剃齒為主;高精度、低噪聲要求的細分領域,磨齒對剃齒的替代滲透率持續上升。
2. 高效化加工:適配軟質材料的高速磨削工藝普及
軟齒面材料硬度低、磨削負荷小,天然適配高速磨削。陶瓷結合劑砂輪、CBN 砂輪的應用,將磨削速度提升至 60~100m/s,單位時間材料去除率提升 50% 以上,蝸桿砂輪磨齒的單件節拍可壓縮至數十秒至數分鐘,匹配減速機批量生產節奏。
大平面砂輪展成磨削、連續展成蝸桿磨等高效工藝路線向軟齒面領域遷移,部分企業采用 “粗滾齒 + 直接磨齒” 的簡化流程,省去剃齒工序,縮短整體加工周期。
針對軟齒面易出現的磨削燒傷、粘屑問題,專用砂輪修整技術與進給策略不斷優化,在高效率與表面質量間實現更好平衡。
3. 性能導向:從幾何精度向嚙合性能與表面完整性升級
精準修形普及:通過數控磨齒實現齒廓拋物線修形、齒向鼓形修形乃至拓撲修形,精準補償軟齒面受載變形,降低嚙合沖擊與傳動噪聲,這是傳統剃齒工藝難以穩定實現的性能升級。
表面質量精細化:磨齒后齒面粗糙度可控制在 Ra≤0.4μm,優化表面紋理走向,x著降低軟齒面的運行磨損速率,彌補其硬度偏低的短板,延長接觸疲勞壽命。
殘余應力可控化:徑向預應力磨削等新工藝逐步應用,在軟齒面表層引入可控殘余壓應力,提升齒輪彎曲疲勞強度,進一步延長減速機服役周期。
4. 綠色低碳:干式清潔加工成為核心發展方向
軟齒面磨削發熱量小、不易出現磨削燒傷,更適合干式 / 準干式磨削,可省去切削液循環與環保處理系統,降低生產能耗與環保成本,契合 “雙碳” 產業導向。
長壽命低損耗砂輪技術迭代,砂輪修整頻次與耗材消耗量持續下降,單位產品的耗材碳足跡逐步降低。
工藝參數優化向節能方向傾斜:通過匹配z優磨削深度與進給速度,在保證精度的前提下,降低單位材料去除量的能耗。
5. 數字化與智能化:構建閉環工藝與柔性生產能力
在機檢測與自動補償:新一代磨齒機集成在線測量功能,實時反饋齒形、齒向誤差,自動修正砂輪修整參數與加工軸補償量,保障軟齒面批量加工的精度一致性,降低對人工經驗的依賴。
AI 工藝優化:基于機器學習算法,針對不同材質、模數的軟齒面齒輪自動匹配z優磨削參數,預測砂輪磨損規律,減少試切環節,加工良率與效率可提升 30% 左右。
標準化工藝模板逐步完善:針對減速機常用齒輪系列形成可復用的磨齒工藝包,大幅縮短多品種換產的調試時間,適配柔性生產需求。
6. 裝備普惠化:國產高性價比設備推動工藝下沉
國產數控磨齒機技術成熟度持續提升,價格僅為進口設備的 1/3~1/2,大幅降低了中小減速機企業引入磨齒工藝的資金門檻。
市場出現專用軟齒面磨齒機型:針對軟齒面加工的負荷特性y化主軸與進給系統,無需硬齒面磨齒機的超高剛性配置,進一步壓縮設備投入成本。
第三方外協磨齒產能擴張,中小規模企業無需自建產線即可獲取精密磨齒能力,推動磨齒工藝從頭部企業向全行業擴散。
整體來看,軟齒面減速機的磨齒工藝不會走硬齒面 “全面普及” 的路線,而是與傳統剃齒、珩齒工藝長期共存,在高精度、低噪聲、長壽命的中高端細分場景持續滲透,z終形成 “低端剃齒、中端珩磨、高端磨齒” 的分層工藝格局。