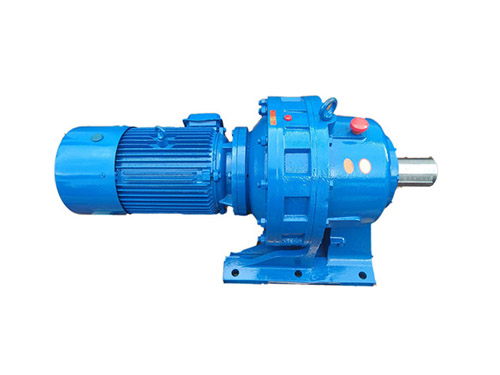
擺線針輪減速機的傳動效率是其核心性能指標之一,普通優質單級機型額定負載下效率通常在90%-92%,高端精密機型可達95%-97%。其效率受設計、制造、裝配、潤滑、運行工況等多方面因素綜合影響,具體可分為以下六大類:
一、設計參數因素
設計是決定效率上限的根本因素,不同參數對效率的影響程度差異x著:
傳動級數:每增加一級傳動,效率會明顯下降。單級效率 90%-97%,兩級 85%-90%,三級及以上 80%-85%。
關鍵幾何參數:
偏心距:從 1.2mm 增大至 2.2mm 時,嚙合損耗功率減小 10 瓦,傳動效率x著提高4.4%
針齒套半徑:從 4mm 增大至 6mm 時,嚙合損耗功率減小 6.3 瓦,傳動效率增加3.5%
針齒分布圓半徑:從 23mm 增大至 33mm 時,嚙合損耗功率增加 8 瓦,傳動效率降低3.9%
針齒銷半徑:增大時會x著增大嚙合損耗
齒形設計:采用精密修形的擺線輪齒廓,能讓嚙合過程更平穩,減少嚙入嚙出時的沖擊損耗。
二、制造與材料因素
制造精度和材料性能直接決定了摩擦損耗的大小:
制造精度:
擺線輪齒廓加工精度從 IT8 級提升至 IT5 級,齒面粗糙度 Ra≤0.8μm,可x著減少嚙合摩擦
偏心距公差控制在 ±0.005mm,兩偏心套相位差公差 ±1°,保證雙偏心的離心力抵消效果
針齒孔的圓周分布公差 ±0.01mm,孔徑公差 H7,保證針齒均勻分布,避免多齒嚙合不均
材料與熱處理:
擺線輪普遍采用 GCr15 或 M50 高碳鉻軸承鋼,經真空淬火 + 深冷處理 + 精密磨齒三重工藝,表面硬度達 HRC60-64
針齒銷多選用不銹鋼或陶瓷復合材質,配合超精研磨與表面離子滲氮處理,確保耐磨性與尺寸穩定性
材料硬度不足會導致快速磨損,破壞正常嚙合關系,增加摩擦力,降低傳動效率
三、裝配與安裝因素
裝配質量直接影響各部件的配合狀態和受力分布:
裝配精度:
輸入軸與輸出軸的平行度誤差≤0.01mm/m,針輪分度圓與擺線輪分度圓的同軸度誤差≤0.02mm,避免嚙合偏載
偏心軸與擺線輪采用 H7/k6 配合公差,裝配時使用專用工裝壓裝,避免偏斜
嚙合間隙調整:
通過調整墊片厚度,將嚙合間隙控制在 0.01~0.05mm(精密場景)或 0.05~0.1mm(重載場景)
間隙過小易卡滯并增加擠油損耗,過大則產生沖擊和振動,消耗額外能量
外部安裝:
輸入軸和電機軸的同心度偏差過大,會產生額外的徑向力,加速軸承磨損,浪費能量在振動和發熱上
四、潤滑系統因素(z關鍵)
潤滑不良是導致效率下降的s要原因,占比約60%:
潤滑油 / 脂選擇:
常溫下推薦采用 70# 或 90# 極壓齒輪油,能在嚙合面形成更堅韌的油膜,減少金屬直接接觸
高溫環境(>40℃)選擇粘度等級高一級的潤滑油(如從 VG220 升至 VG320)
低溫環境(≤0℃)選擇低溫流動性好的合成油
絕對禁止混合不同品牌、不同型號的潤滑油
油位控制:
臥式減速機采用油池潤滑時,油面高度保持在視油窗中部即可
油位過高會增加攪油損失,油位過低則潤滑不足,導致摩擦加劇
換油周期:
新機s次運轉 100 小時后必須更換新油,并沖洗干凈內部污油和磨合產生的鐵屑
正常工作條件下每半年換一次,惡劣環境或長時間連續運轉建議縮短至 3-6 個月
五、運行工況因素
實際運行條件會x著影響效率表現:
負載大小:
額定負載是效率的z佳適配工況
輕載(負載低于 30% 額定值)時,軸承和密封的固定損耗占比增大,效率下降
長期超載運行會使內部溫度急劇升高,潤滑油粘度下降、油膜破裂,效率大幅降低
瞬時超載不得超過額定負載的 150%
輸入轉速:
轉速過高會增加攪油損失和軸承摩擦損耗
轉速過低則油膜形成困難,潤滑效果變差,摩擦增大
溫度環境:
適宜工作溫度為 - 10℃至 40℃
環境溫度過高會導致散熱困難,油溫升高,潤滑性能下降
溫度過低會使潤滑油粘度增大,啟動阻力增加
啟停與正反轉:
每小時啟停次數不得超過廠家規定值(一般≤10 次)
頻繁啟停和正反轉會產生巨大的沖擊載荷和摩擦熱,降低效率
六、使用維護因素
后期維護不當會導致效率隨時間逐漸下降:
零件磨損:
擺線輪和針齒的磨損會使嚙合間隙變大,傳動時產生沖擊,效率降低
針齒套或 W 機構銷套卡死不能轉動,會將滾動摩擦變為滑動摩擦,效率明顯下降
密封狀況:
密封失效會導致潤滑油泄漏和粉塵、水分侵入
水分會使潤滑油乳化,粉塵會形成研磨膏,加速磨損,降低效率
散熱條件:
散熱裝置(風扇、散熱片)工作不正常會導致油溫過高
減速機周圍堆積雜物會影響空氣流通,降低散熱效果