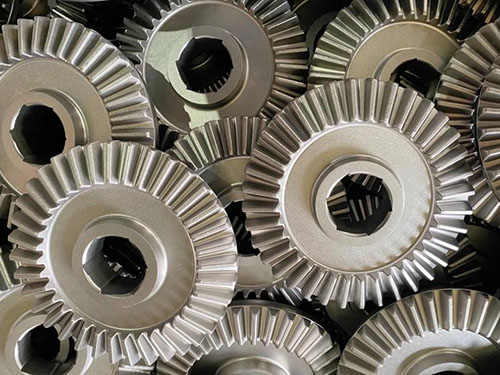
影響齒輪精度的因素貫穿于設計、材料、加工、熱處理及裝配的全過程。歸納起來,主要有以下六大方面:
齒輪坯的精度與剛性
基準誤差:齒輪加工以孔和端面為基準。如果基準孔不圓、端面跳動大,或基準面與齒面不垂直,會直接導致齒圈徑向跳動和齒向誤差。
剛性不足:薄壁、細長類齒坯在裝夾和切削力作用下易變形,加工后回彈,導致齒形、齒向失真。
刀具的精度與狀態
刀具自身精度:滾刀、插齒刀等本身的齒形角、螺旋線誤差、徑向跳動會復映到工件上。
刀具磨損:磨損后切削力增大、產生振動,導致齒面粗糙度變差,漸開線形狀改變。
安裝誤差:刀具安裝偏心、軸向竄動,會產生周期性齒距誤差和齒廓傾斜誤差。
機床的精度與剛性
傳動鏈誤差:滾齒機的分度蝸輪副等存在周期性的回轉誤差,會直接產生齒輪的切向誤差、齒距累積誤差。
導軌與主軸:刀架導軌不直、工作臺主軸與分度蝸輪不同心,會引起齒向誤差(如錐度、扭曲)。
剛度與振動:機床切削系統剛性不足或產生顫振,會降低齒面質量并引入波紋度誤差。
切削工藝與參數
加工方法:滾、插、剃、珩、磨等不同工藝能達到的精度等級不同。磨齒(精度可達3-4級)遠高于滾齒(7-8級)。
切削用量:過高的切削速度或進給量會產生切削顫振和熱變形;過小的余量則可能無法修正前序誤差。
冷卻與排屑:冷卻不充分會導致齒面燒傷和熱變形;切屑纏繞會刮傷已加工齒面。
材料與熱處理
材料均勻性:材料內部有硬點、組織偏析,會導致加工時切削力波動,影響齒形精度。滲碳鋼淬透性波動也會導致畸變不一致。
熱處理變形:這是影響精度的Z關鍵因素之一。淬火、滲碳過程中的熱應力和組織應力會使齒形扭曲、齒距變化、公法線長度變動。后續需磨齒修正。
殘余應力:鍛造或粗加工后若未進行(去應力退火)充分時效處理,殘余應力釋放會導致齒輪緩慢變形。
測量與裝配
測量誤差:量具精度、測量基準選擇、測頭定位誤差、溫度未修正等,會導致真實精度被誤判。
安裝誤差:齒輪裝在軸上時,若軸頸與齒輪孔配合間隙過大或端面有臟污,會產生偏心或傾斜,導致傳動不平穩。箱體軸承孔中心距誤差也會影響側隙和接觸區。
總結:要保證高精度齒輪(如5級以上),必須控制從毛坯應力消除、高精度磨齒機床、良好的剛玉/立方氮化硼(CBN)砂輪、穩定的熱處理工藝到精密裝配的全鏈條。任何一個環節的疏忽,都會使z終精度等級下降。