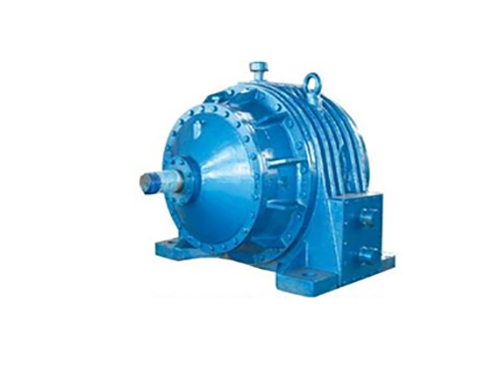
行星減速機點蝕后的修復需根據點蝕程度分級處理,輕微點蝕可通過珩磨或涂層強化修復,中度點蝕需焊接補焊并修形,嚴重點蝕(深度>0.2mm或面積>15%)則需更換齒輪或進行齒面再生加工。修復核心在于恢復齒面幾何精度與材料強度,同時需排查潤滑、裝配等誘因以避免復發。
一、點蝕程度評估與分級修復方案
1. 點蝕程度判定標準
輕微點蝕:點蝕面積<5%齒面,深度<0.1mm(或未達硬化層厚度1/3),齒面可見零星麻點。
中度點蝕:點蝕面積5%~15%,深度0.1~0.2mm,局部出現連片剝落。
嚴重點蝕:點蝕面積>15%,深度>0.2mm(或超過硬化層厚度),齒面出現明顯凹坑或斷齒風險。
2. 分級修復方法
(1)輕微點蝕:珩磨與拋光修復
珩磨處理:采用800目以上氧化鋁砂輪對齒面進行精密珩磨,去除表面疏松層,控制余量0.01~0.02mm,使表面粗糙度從Ra1.6μm降至Ra0.8μm以下。
拋光強化:珩磨后使用金剛石研磨膏拋光,消除微觀裂紋,提升接觸疲勞壽命約30%。
(2)中度點蝕:焊接修復與涂層強化
氬弧焊補焊:
選用與基材匹配的焊絲(如H1Cr13),對單點蝕坑進行局部補焊。
焊后需200℃回火處理以消除應力,避免熱影響區脆裂。
通過成形砂輪修形恢復齒形精度,確保嚙合接觸斑點≥60%。
金屬陶瓷涂層:
對大面積淺層點蝕區域噴涂0.05mm厚WC-Co涂層,結合強度需≥50MPa。
涂層需經拋光處理,保證齒面粗糙度符合設計要求。
(3)嚴重點蝕:更換或齒面再生
齒輪更換:
點蝕深度超過硬化層時必須更換新齒輪,新件需100%磁粉探傷,確保無表面裂紋。
安裝時需標記嚙合位置,復裝時對齊原嚙合區域以減少磨合期。
齒面再生:
適用于大型低速齒輪(模數≥2mm),采用堆焊+齒形加工工藝。
堆焊層厚度≥3mm,硬度控制在HRC50~55,焊后需整體熱處理以消除內應力。
二、修復關鍵注意事項
1. 修復工藝禁忌
禁止直接敲擊齒面:拆卸齒輪時需用銅棒或橡膠錘輔助,避免齒面損傷。
避免混用潤滑油:修復后必須使用原廠指定型號潤滑油(如重載工況用ISO VG 220~320齒輪油),混用不同品牌可能導致潤滑失效。
密封件必須更換:復裝時需全部更新油封、密封墊,結合面均勻涂抹耐油密封膠(厚度約0.5mm)。
2. 修復后驗證標準
空載試運行:斷開負載運行30分鐘,振動振幅≤0.08mm,溫度≤70℃,無異常噪音。
負載測試:逐步加載至額定負載100%,監測輸出軸徑向跳動≤0.02mm,電流波動穩定。
密封性檢查:運行24小時后確認無滲漏油,結合面及軸封處無油漬。
三、預防點蝕復發的核心措施
1. 根本原因治理
優化潤滑系統:定期檢測油液清潔度(NAS等級≤8級),油中金屬顆粒含量超標時立即更換。
校正裝配精度:確保齒輪軸向竄動量≤0.05mm,同軸度誤差≤0.05mm,避免偏載。
控制工況參數:避免長期超負荷(>額定值1.2倍)或頻繁啟停(冶金行業建議<15次/日)。
2. 預防性維護建議
每500小時檢查潤滑油質,重載工況下每1000小時更換潤滑油。
每3個月檢測齒輪嚙合接觸斑點,要求沿齒長分布≥60%、齒高≥40%。
對關鍵設備實施振動監測,當振動速度有效值>4.5mm/s時預警檢修。
修復點蝕后若未解決根本誘因(如潤滑不良、裝配偏差),通常3~6個月內會再次出現點蝕。建議結合油液分析與振動監測制定預防性維護計劃,從源頭降低故障復發率。